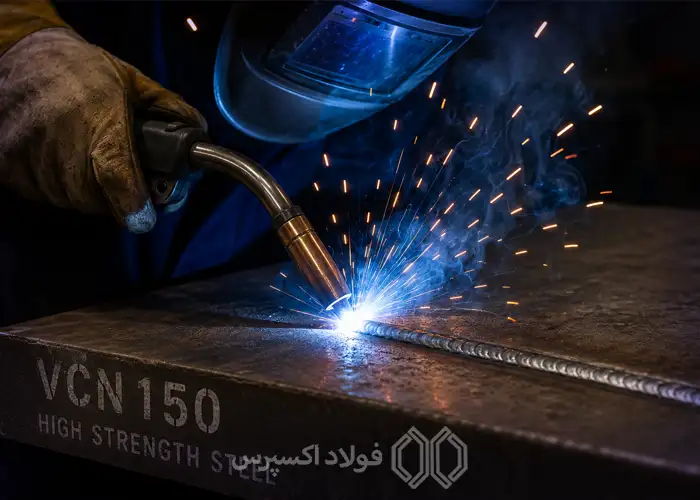
جوشکاری فولاد VCN150؛ روش، الکترود مناسب و نکات مهم جوشکاری
فولاد VCN150 چیست ؟
فولاد VCN150 یک فولاد آلیاژی کروم–نیکل–مولیبدن است که به دلیل استحکام، چقرمگی و مقاومت خستگی مناسب، در ساخت قطعاتی مانند محورها، شافتها، چرخدندهها و قطعات تحت بارهای دینامیکی استفاده میشود. این فولاد معمولاً پس از عملیات حرارتی به خواص مکانیکی بالایی میرسد؛ به همین دلیل جوشکاری VCN150 نسبت به فولادهای کمکربن حساستر است و در صورت اجرای نادرست میتواند با مشکلاتی مانند ترک، سخت شدن ناحیه متاثر از حرارت (HAZ) و ایجاد تنشهای پسماند همراه شود.
آیا فولاد VCN150 برای جوشکاری مناسب است؟
فولاد VCN 150 قابل جوشکاری است، اما جوشپذیری آن را نمیتوان مانند فولادهای کمکربن و ساختمانی «خوب» دانست. VCN150 یک فولاد آلیاژی کروم–نیکل–مولیبدن با استحکام بالا است و بهخصوص در حالت سختکاری و تمپرشده، نسبت به ترکخوردگی ناشی از جوشکاری حساستر میشود.
در صورت نیاز به جوشکاری فولاد VCN150، باید فرآیند بهصورت کنترلشده انجام شود؛ مهمترین موارد شامل پیشگرم مناسب، استفاده از فیلر سازگار و کمهیدروژن، کنترل حرارت ورودی و دمای بین پاسها و سرد کردن آهسته پس از جوشکاری است. همچنین اگر قطعه عملیات حرارتی شده باشد، باید اثر حرارت جوشکاری بر سختی و خواص مکانیکی آن در نظر گرفته شود.
انتخاب الکترود مناسب برای جوشکاری فولاد VCN150
برای جوشکاری فولاد VCN150، انتخاب الکترود باید با توجه به وضعیت فولاد، بهویژه سختی و عملیات حرارتی قبلی قطعه انجام شود. از آنجا که VCN150 یک فولاد آلیاژی کروم–نیکل–مولیبدن با استحکام بالا است، استفاده از الکترودهای معمولی بدون در نظر گرفتن شرایط قطعه میتواند احتمال ترک هیدروژنی و ایجاد ناحیه سخت و شکننده در اطراف جوش را افزایش دهد.
برای بسیاری از کاربردهای VCN150، استفاده از الکترودهای کمهیدروژن از خانواده E7018 میتواند گزینه مناسبی باشد، مشروط بر اینکه گرید دقیق فولاد، ضخامت و وضعیت عملیات حرارتی با دستورالعمل جوشکاری سازگار باشد. در تعمیرات تخصصی و قطعاتی که پس از جوشکاری باید خواص مکانیکی بالایی داشته باشند، ممکن است فیلرهای آلیاژی با ترکیب نزدیک به فلز پایه انتخاب مناسبتری باشند.
نکته مهم در انتخاب الکترود VCN150
در جوشکاری فولاد VCN150، فقط انتخاب نام الکترود کافی نیست؛ باید پیشگرم، دمای بین پاسها، حرارت ورودی، شرایط خشکبودن الکترود و سرعت سرد شدن نیز کنترل شوند. بهخصوص در قطعات سختکاری و تمپرشده، انتخاب الکترود باید بر اساس سختی نهایی موردنیاز و روش تعمیر یا ساخت قطعه انجام شود.
مراحل جوشکاری فولاد VCN150
۱. بررسی وضعیت فولاد VCN 150
ابتدا باید مشخص شود قطعه در حالت آنیل، نرماله یا سختکاری و تمپر قرار دارد. همچنین ضخامت قطعه، محل جوش، میزان بارگذاری و خواص موردنیاز بعد از جوشکاری باید مشخص شود؛ زیرا این عوامل روی انتخاب فیلر و پارامترهای حرارتی تأثیر مستقیم دارند.
۲. آمادهسازی محل جوش
محل اتصال باید کاملاً از روغن، گریس، زنگزدگی، رنگ، اکسید و رطوبت پاک شود. اگر قطعه دارای ترک یا شکستگی است، قسمت آسیبدیده باید بهطور کامل برداشته شده و سپس محل جوش با سنگزنی یا ماشینکاری آماده شود.
۳. انتخاب الکترود یا فیلر مناسب
برای جوشکاری فولاد 1.6582 معمولاً باید از مواد مصرفی کمهیدروژن و سازگار با فولاد آلیاژی استفاده شود. انتخاب دقیق فیلر به وضعیت عملیات حرارتی، سختی قطعه و خواص موردنیاز اتصال بستگی دارد و نباید صرفاً بر اساس نام فولاد انجام شود.
۴. پیشگرم کردن قطعه
پیشگرم یکی از مهمترین مراحل جوشکاری فولاد VCN150 است. پیشگرم باعث کاهش سرعت سرد شدن ناحیه جوش و کاهش احتمال تشکیل ساختارهای بسیار سخت و شکننده میشود.
دمای پیشگرم باید بر اساس ضخامت قطعه، ترکیب شیمیایی، وضعیت عملیات حرارتی و روش جوشکاری تعیین شود؛ بنابراین برای همه قطعات VCN150 نمیتوان یک دمای ثابت در نظر گرفت.
۵. اجرای پاس اول
جوشکاری باید با حرارت ورودی کنترلشده و طول قوس مناسب انجام شود. بهتر است از ایجاد حرارت بیش از حد در یک نقطه خودداری شود تا تغییرات متالورژیکی و تنشهای پسماند کاهش پیدا کند.
۶. کنترل دمای بین پاسها
در جوشکاری چندپاسه، دمای قطعه باید در فاصله بین پاسها کنترل شود. اگر قطعه بیش از حد سرد شود، احتمال ترک افزایش پیدا میکند و اگر بیش از اندازه گرم شود، ممکن است ساختار و خواص مکانیکی فولاد تغییر کند.
۷. اجرای پاسهای بعدی
پاسهای بعدی باید با ترتیب مناسب و حرارت ورودی کنترلشده اجرا شوند. در قطعات حساس، استفاده از پاسهای کوتاه و توزیع یکنواخت حرارت میتواند به کاهش اعوجاج و تنشهای موضعی کمک کند.
۸. سرد کردن کنترلشده
پس از پایان جوشکاری، سرد شدن سریع فولاد 1.6582 باید کنترل شود. سرد کردن ناگهانی میتواند احتمال ایجاد ساختارهای سخت و ترکخوردگی را افزایش دهد. در قطعات حساس، معمولاً از روشهایی برای کاهش سرعت سرد شدن استفاده میشود.
۹. عملیات حرارتی پس از جوشکاری
بسته به وضعیت قطعه و الزامات فنی، ممکن است عملیات حرارتی پس از جوشکاری (PWHT) موردنیاز باشد. این مرحله میتواند برای کاهش تنشهای پسماند و کنترل سختی ناحیه جوش و HAZ انجام شود.
اگر قطعه از قبل سختکاری و تمپر شده باشد، این مرحله باید بسیار دقیق طراحی شود تا خواص مکانیکی مطلوب قطعه از بین نرود.
۱۰. ماشینکاری و بازرسی نهایی
پس از پایدار شدن قطعه، محل جوش در صورت نیاز ماشینکاری یا سنگزنی میشود. سپس بسته به حساسیت قطعه میتوان از روشهایی مانند بازرسی چشمی (VT)، مایع نافذ (PT) یا ذرات مغناطیسی (MT) برای بررسی ترک و عیوب سطحی استفاده کرد.
معایب جوشکاری فولاد VCN150
۱. احتمال ترکخوردگی
یکی از مهمترین مشکلات جوشکاری فولاد VCN150، احتمال ایجاد ترک سرد و ترک هیدروژنی است. اگر پیشگرم، مواد مصرفی کمهیدروژن و سرعت سرد شدن بهدرستی کنترل نشوند، احتمال ترک در فلز جوش یا منطقه HAZ افزایش پیدا میکند.
۲. سخت شدن منطقه HAZ
حرارت جوشکاری و سپس سرد شدن سریع میتواند باعث تشکیل ساختارهای سخت در ناحیه متاثر از حرارت (HAZ) شود. این افزایش سختی ممکن است چقرمگی منطقه جوش را کاهش داده و آن را مستعد ترک کند.
۳. تغییر خواص مکانیکی
اگر VCN150 قبل از جوشکاری سختکاری و تمپر شده باشد، حرارت جوش میتواند سختی و استحکام آن را در اطراف محل اتصال تغییر دهد. در نتیجه ممکن است خواص ناحیه جوش با فلز پایه یکسان نباشد.
۴. ایجاد تنشهای پسماند
اختلاف دمای شدید در هنگام جوشکاری باعث ایجاد تنشهای حرارتی و پسماند میشود. این تنشها در قطعات تحت بارگذاری دینامیکی میتوانند مشکلساز شوند و حتی احتمال ترکخوردگی را افزایش دهند.
۵. تغییر شکل و اعوجاج
حرارت موضعی جوشکاری میتواند باعث تاببرداشتن و تغییر ابعاد قطعه شود. این مسئله در شافتها، چرخدندهها و قطعات دقیق VCN150 اهمیت بیشتری دارد.
- ارسال دیدگاه
- فهرست مطالب